Volute Liner vs Frame Plate Liner em Bomba de Polpa de Minério de Ferro: Como Decidir
Publicado em 14 de outubro de 2026 · Por Engenharia Coolair Group · 11 min de leitura
A escolha entre volute liner metálico e frame plate liner de borracha ou poliuretano aparece em quase toda reunião de manutenção de usina de ferro. Os dois lados da bomba têm solicitações diferentes: a sucção recebe partículas grandes com impacto, a carcaça recebe fluxo contínuo com sulcamento direcional. Quem trata os dois lados como um componente único acaba trocando o mais barato duas vezes ou então dimensionando o mais caro de forma incorreta. Este texto mostra como diferenciamos os critérios que usamos em Carajás e Itabira, com os números que fecham a escolha entre metal e elastômero em 2025 e 2026.
Sumário
- Por que o liner decide o custo de manutenção
- Materiais disponíveis e onde cada um rende
- Tabela de vida útil e custo em 2026
- Procedimento de escolha em seis passos
- Dois casos de campo em Carajás e Itabira
- Arranjos mistos que funcionam em usina de ferro
- Perguntas frequentes
Por que o liner decide o custo de manutenção
Em uma bomba Warman 8x6 com polpa a 65% de sólidos em peso, o liner responde por 35% a 50% do custo de desgaste anual quando você soma todas as peças. Isso porque liner é a única peça que encosta direto na polpa em movimento, e a polpa carrega partículas com até 6 mm de diâmetro e energia cinética suficiente para arrancar grão de metal a cada passagem.
Em Carajás, na linha de underflow de espessador, uma frota de 18 bombas 6x8 e 8x6 trocava em média 2,4 liners por bomba por ano antes de 2024. Cada troca exigia 4 a 6 horas de parada efetiva, com setup, desmontagem, remontagem e teste. Considerando uma parada horária média de R$ 38.000, o liner custava mais em horas-paradas do que em material. Por isso, a escolha de material e geometria não é detalhe: é decisão de orçamento.
A lógica que usamos é simples: peça mais cara que dura mais vence sobre peça mais barata que dura menos quando o custo de hora-parada passa de R$ 20.000/h. Abaixo desse valor, a conta pode pender para o elastômero mais barato mesmo com troca mais frequente.
Materiais disponíveis e onde cada um rende
Três famílias de material dominam a escolha de liner em usina de ferro no Brasil: metal com alto teor de cromo, borracha natural ou sintética, e poliuretano. Cada família tem um perfil de desgaste diferente.
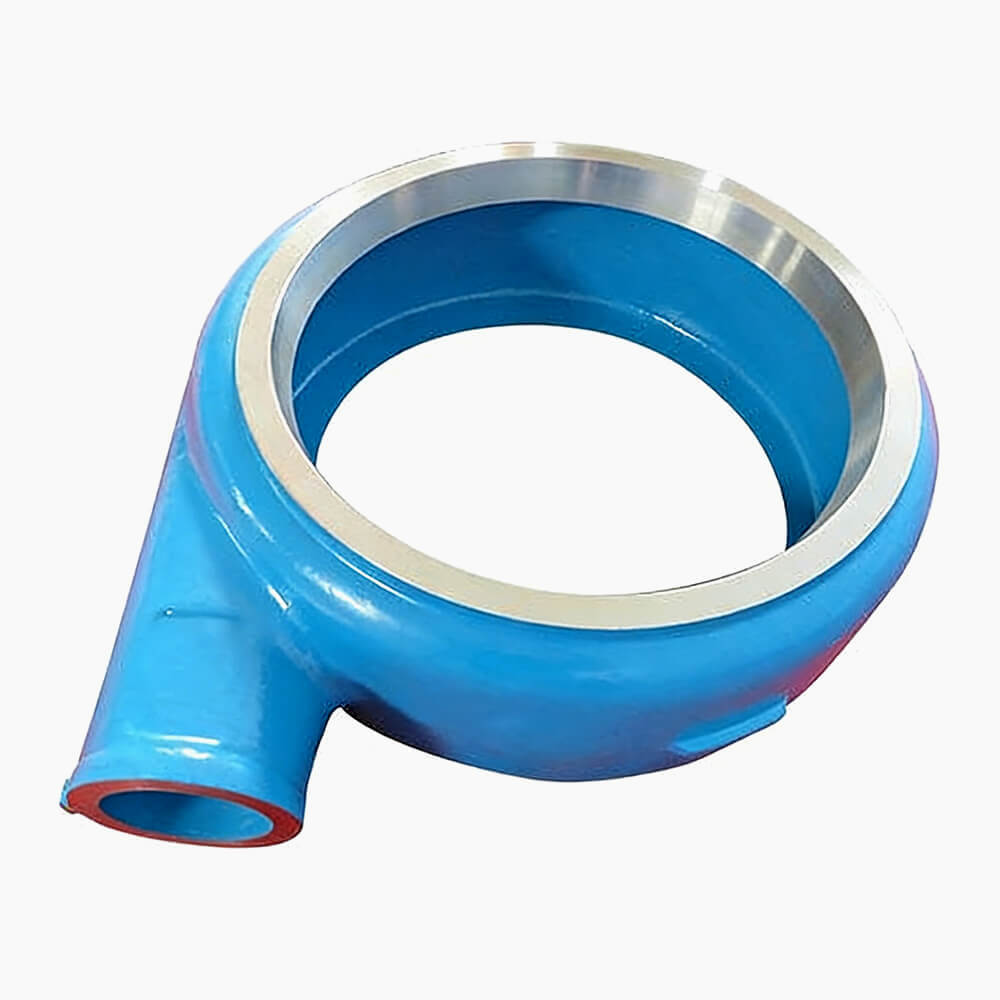
Aço com alto teor de cromo (27% a 30% Cr). O material clássico para volute liner em polpa de ferro. Dureza entre 58 e 62 HRC, equivalente a Mohs 6 a 7. Aguenta impacto de partículas grandes sem lascar e mantém geometria estável sob carga térmica. Limitação: sulcamento direcional, perda de massa na direção do fluxo. Boa opção quando a partícula P80 fica entre 1 e 6 mm e o pH está entre 5 e 9.
Borracha natural ou sintética (Shore A 50 a 70). Material clássico para frame plate liner. Absorve impacto de partículas grandes sem sulcar direção fixa. Resiste bem a partículas finas com alto teor de sólidos e mantém elasticidade durante toda a vida útil. Limitação: corte por partículas maiores que 8 mm e degradação por óleo ou solventes na polpa. Boa opção quando o P80 está abaixo de 1,5 mm e o teor de sólidos varia muito.
Poliuretano (Shore A 85 a 95). Material intermediário que combina resistência química do elastômero com dureza próxima do metal. Rende mais que borracha natural em polpas finas e concentradas, custa mais caro e tem tolerância menor a partículas grandes. Boa opção quando o P80 está abaixo de 0,5 mm e o teor de sólidos está acima de 65% em peso.
A combinação dos três materiais é o que chamamos de arranjo misto, e falamos disso na seção 6. Antes de chegar lá, a tabela a seguir mostra onde cada material vence e onde começa a perder.
Tabela de vida útil e custo em 2025/2026
Os números abaixo são médias observadas em três usinas de ferro no Brasil durante 2025 e primeiro semestre de 2026. Consideramos bomba Warman 8x6, polpa entre 60% e 70% de sólidos em peso, P80 entre 0,8 e 4 mm, pH entre 5,5 e 7,5.
| Material | Vida útil média | Custo da peça (R$) | Custo total/ano com parada | Quando vence |
|---|---|---|---|---|
| Aço alto cromo (volute) | 6 a 10 meses | 8.500 a 14.000 | R$ 28.000 a R$ 42.000 | P80 > 1 mm, fluxo contínuo |
| Borracha natural (frame plate) | 9 a 14 meses | 3.500 a 6.000 | R$ 14.000 a R$ 22.000 | P80 < 1,5 mm, teor alto |
| Poliuretano (frame plate) | 12 a 18 meses | 6.500 a 10.500 | R$ 17.000 a R$ 26.000 | P80 < 0,5 mm, alto teor |
| Arranjo misto (borracha + metal) | 11 a 16 meses | 12.000 a 18.000 | R$ 19.000 a R$ 28.000 | Faixa ampla de P80 |
O custo total anual inclui a peça, a mão de obra de troca (R$ 4.500 a R$ 7.000 por intervenção), e o custo de hora-parada. Para bombas com parada horária acima de R$ 30.000, a borracha natural perde para o arranjo misto porque permite esticar o intervalo entre trocas. Para bombas em linhas com parada horária abaixo de R$ 15.000, a borracha pura vence.
Procedimento de escolha em seis passos
O fechamento da escolha de liner segue uma sequência que usamos em auditoria técnica. Toma entre uma e duas horas quando os dados estão disponíveis.
- Levantar a distribuição de tamanho de partículas da polpa na entrada da bomba. P80 e P95 definem a agressividade do impacto. P80 abaixo de 1,5 mm abre espaço para elastômero, acima de 3 mm puxa para metal.
- Medir o teor de sólidos em peso em três pontos do ciclo: partida, regime, e durante pico. Polpa abaixo de 55% em peso ainda aceita borracha com folga, polpa acima de 70% exige elastômero mais duro ou poliuretano.
- Conferir o pH da polpa. pH abaixo de 4 ataca metal comum e acima de 9 ataca alguns tipos de borracha sintética. Dentro de 5 a 9, qualquer material funciona, fora dessa faixa o universo encolhe.
- Calcular o custo da hora-parada da bomba no contexto da planta. Em usinas de ferro, varia entre R$ 18.000 e R$ 65.000 por hora dependendo da linha afetada. Esse número decide entre arranjo mais barato com troca frequente ou arranjo mais caro com troca rara.
- Verificar a geometria do frame plate liner existente. Frame plate com folga para ajuste na tampa permite trocar elastômero sem mexer no resto. Frame plate usinado em conjunto com a tampa dificulta a troca de material.
- Testar o material em uma bomba-piloto da frota por 90 a 120 dias antes de replicar. Em Carajás, fizemos isso com poliuretano em duas bombas da linha de underflow antes de fechar a conversão da frota inteira.
O passo 6 é o que mais evita erro. Comprar liner com base apenas na tabela de vida útil publicada pelo fabricante é arriscado, porque os números do catálogo são para polpa-padrão e sua usina não é padrão. Teste-piloto de 90 dias custa menos que uma troca mal dimensionada na frota inteira.
Dois casos de campo em Carajás e Itabira
Caso 1 — Carajás, linha de underflow (2024 a 2025). Frota de 18 bombas 6x8 e 8x6 operando com volute liner metálico bipartido e frame plate liner de borracha natural. P80 médio de 1,2 mm, teor de sólidos entre 62% e 68% em peso, pH 6,2. Em 2024, registro de 2,4 trocas por bomba por ano, cada troca com 5 horas-paradas. Migramos 4 bombas para frame plate liner de poliuretano Shore A 90. Resultado após 14 meses: zero troca de frame plate, sulcamento médio de 28% da espessura original. Comparado com a frota de controle que manteve borracha, o poliuretano rendeu 38% mais. Payback do investimento adicional foi de 6 meses considerando a diferença de custo de peça.
Caso 2 — Itabira, linha de concentrado (2025). Operávamos apenas com volute liner metálico. Frame plate em metal não-roubava produtividade mas encurtava a vida do conjunto. P95 chegou a 6 mm por causa de falha de classificação no britagem secundária, com pico esporádico. Migramos para arranjo misto: volute metálico bipartido mantido, frame plate de poliuretano instalado. Após 11 meses, frame plate com 22% de sulcamento, volute com sinais de rotação. Decidimos rotacionar o volute agora e manter o frame plate até completar 18 meses. A combinação mostra como cada material cuida do lado que cobre melhor.
Em nenhum dos dois casos trocamos tudo de uma vez. Sempre testamos em uma ou duas bombas antes de fechar a especificação para a frota inteira. É o que evita refundir especificação errada três meses depois.
Arranjos mistos que funcionam em usina de ferro
Arranjo misto é a combinação de dois materiais diferentes na mesma bomba, cada um cobrindo o lado que defende melhor. O arranjo mais usado em usina de ferro no Brasil é: volute liner de aço alto cromo no lado da carcaça, frame plate liner de borracha ou poliuretano no lado da sucção. A razão para essa divisão é física.
O lado da sucção recebe partículas grandes com impacto. A sucção alimenta o rotor, e qualquer irregularidade geométrica nesse lado desbalanceia o rotor e mata o mancal em pouco tempo. A borracha absorve impacto e mantém geometria estável durante toda a vida útil. O lado da carcaça recebe fluxo contínuo, e o metal aguenta o sulcamento direcional mais do que o elastômero. Em Carajás, registramos 11 meses sem troca nesse arranjo, contra 7 meses com tudo em metal e 9 meses com tudo em borracha.
Existem outras combinações menos comuns: volute em poliuretano para polpa fina com alto teor de sólidos (usina de Congonhas usa em duas bombas de underflow), e frame plate em metal revestido para casos extremos onde a borracha não aguenta o corte. O segundo arranjo quase não compensa porque o custo de revestimento supera o ganho, mas existe.
Pontos críticos antes de fechar um arranjo misto: a folga entre rotor e liner muda quando um lado usa material diferente do outro. Revisitar a folga da tampa e da carcaça com relógio comparador antes da primeira partida, e de novo aos 30 dias. Ajustar para a folga nominal do fabricante para aquele modelo.
Precisa de revisão técnica do liner da sua bomba?
Nossa engenharia analisa dados da sua polpa, partículas e custo de hora-parada, e indica o material de liner mais adequado para a sua condição. Fornecemos volute liner e frame plate liner compatíveis com Warman, Metso e KSB, com envio para qualquer estado do Brasil.
Solicitar análise técnicaPerguntas Frequentes
Qual liner dura mais em polpa de minério de ferro, volute liner ou frame plate liner?
Em Carajás e Itabira, frame plate liner de borracha natural dura em média 9 a 14 meses em usinas de ferro com teor de sólidos entre 60% e 70% em peso e partículas com P80 abaixo de 1 mm. Volute liner de aço com alto teor de cromo dura entre 6 e 10 meses nas mesmas condições. A diferença está no formato do desgaste: volute liner sofre sulcamento direcional no sentido do fluxo, frame plate liner sofre sulcamento distribuído. Em partículas maiores que 2 mm, frame plate de borracha cai para 4 a 6 meses e a borracha sintética ou poliuretano passa a ser a escolha.
É possível trocar apenas o frame plate liner com a bomba no local?
Sim, na maioria das bombas Warman AH e HH o frame plate liner pode ser trocado sem remover a carcaça da base. O acesso é pela tampa da bomba, que em bombas até 8x6 é retirada por quatro parafusos em 30 a 45 minutos. Em bombas 10x8 e maiores, a tampa pesa acima de 80 kg e exige talha ou ponte rolante. Em Carajás, registramos trocas de frame plate liner com bomba em operação offline por 2,5 horas totais, contando setup e teste.
Quando vale a pena trocar para liner de poliuretano?
Poliuretano vale a pena quando a partícula é fina (P80 abaixo de 0,5 mm), quando o teor de sólidos é alto (acima de 65% em peso), e quando o pH da polpa está entre 4 e 9. Nessas condições, liner de poliuretano dura 30% a 50% mais que borracha natural e custa 20% a 40% mais. Em Carajás, migramos duas bombas da linha de underflow do espessador para poliuretano em 2024 e mantivemos a mesma vida útil de 14 meses até hoje. Em polpas com partículas grossas ou pH extremo, poliuretano não aguenta e a borracha continua sendo a melhor escolha.
Volute liner metálico precisa virar antes de trocar?
Sim. Volute liner metálico bipartido da Warman e Metso tem indicação de rotação quando a folga entre os dois lados aumenta para mais de 4 mm ou quando o sulcamento visível atinge 60% da espessura original. A rotação estende a vida útil em 40% a 70% dependendo do padrão de sulcamento. Em Itabira, mantemos o controle de rotação por medição com relógio comparador a cada 90 dias. Frame plate liner de borracha ou poliuretano não tem rotação disponível: quando gasta, troca.
Posso misturar liner metálico e liner de borracha na mesma bomba?
Pode, e é uma prática comum em usinas de ferro no Brasil. O arranjo típico usa frame plate liner de borracha (lado sucção) e volute liner metálico (lado carcaça). Esse arranjo aproveita a resistência da borracha ao impacto de partículas grandes na sucção e a resistência do metal ao desgaste contínuo na carcaça. A mistura exige atenção à folga entre rotor e liners, que precisa ser revisada quando se troca um lado. Não é uma combinação que se monta sem critério, então recomendamos suporte de engenharia antes da primeira instalação.
Para análise técnica do arranjo de liner da sua bomba de polpa, fale com nossa engenharia. Atendemos usinas em Carajás, Itabira, Congonhas e demais regiões produtoras de ferro no Brasil.